单价最低的工艺不一定来自最快的设备。激光切割、数冲冲压和模具冲压,各自适合不同的几何结构与订单数量。
结论先说
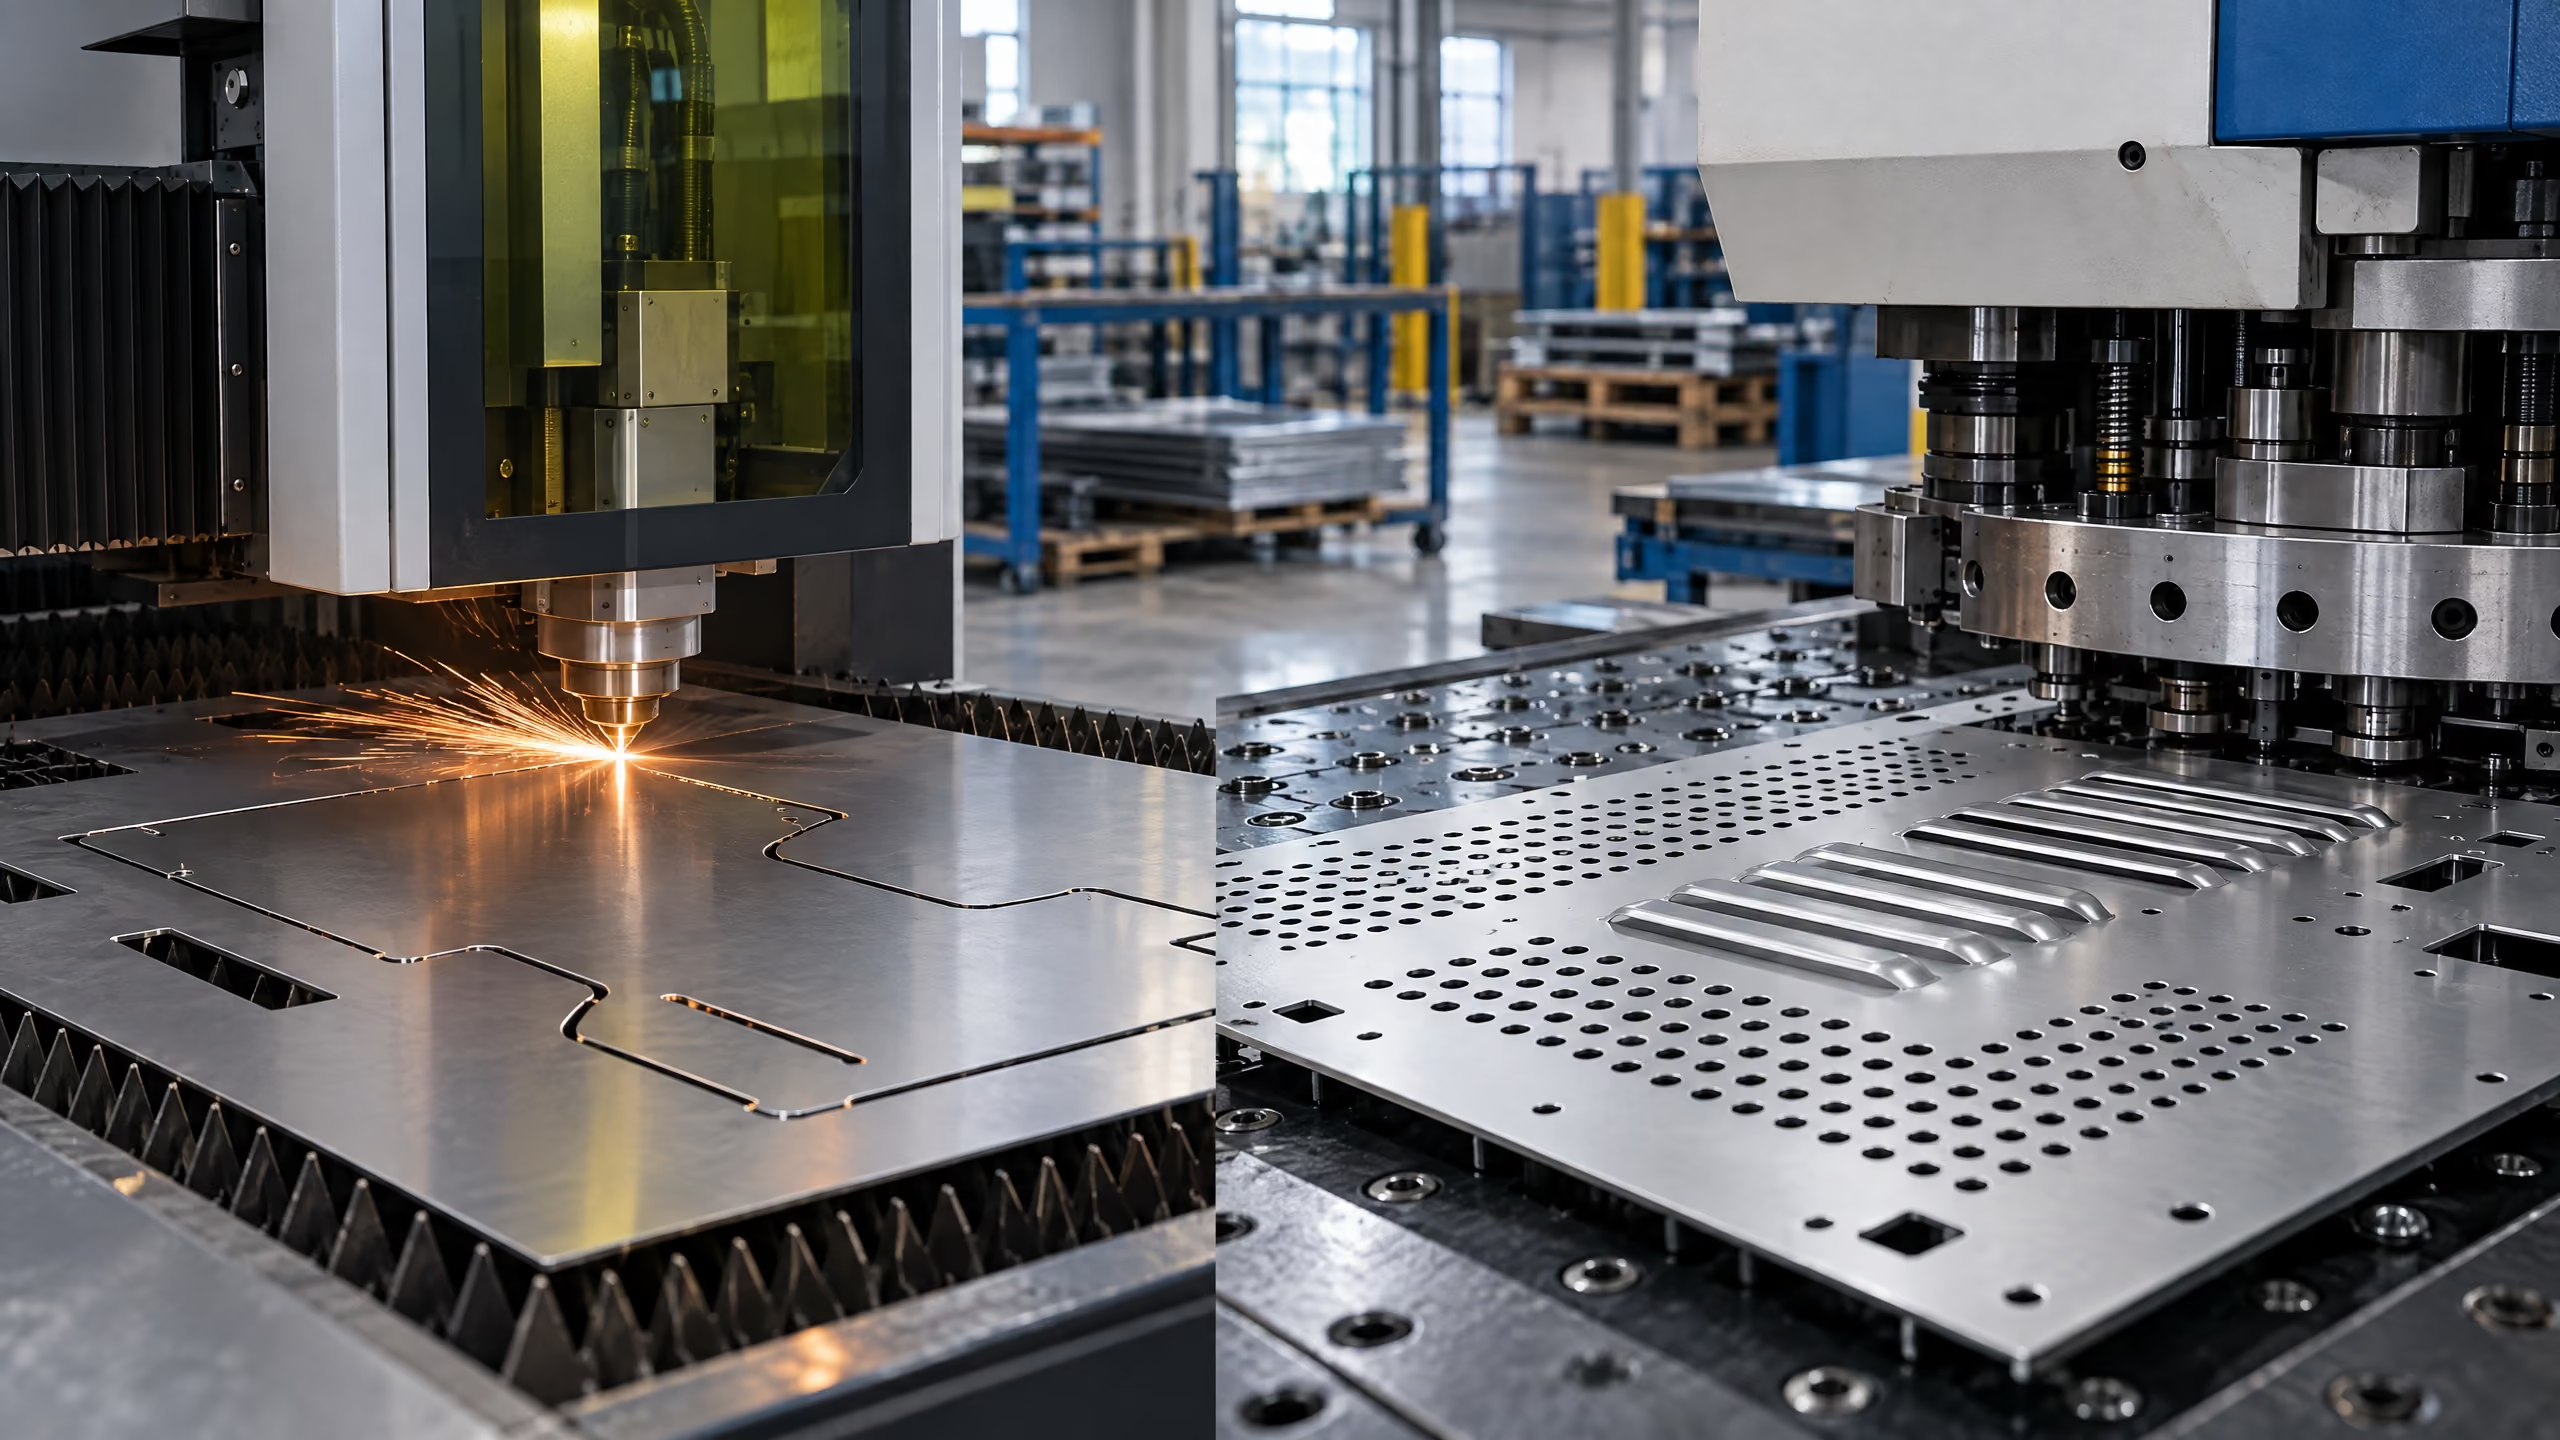
- 光纤激光切割适合打样、设计变更、复杂轮廓、异形套料和中小批量。
- 数冲冲压适合孔非常密集、需要百叶窗、凸包、沉孔等成形特征的零件。
- 硬模冲压只有在年用量足够大、设计足够稳定时,模具投入才容易回本。
真正影响成本的因素
| 成本项 | 光纤激光 | 数冲 |
|---|---|---|
| 开机准备 | 很低 | 较低,但受模具选择影响 |
| 复杂轮廓 | 优势明显 | 受刀具形状限制 |
| 数百个孔 | 单孔速度较慢 | 通常更快 |
| 成形特征 | 需要后道工序 | 可在机内完成 |
| 设计变更 | 改程序即可 | 可能涉及模具与程序调整 |
| 适合数量 | 打样至中批量 | 中批量至高批量 |
材料利用率也会改变结论。激光可以更自由地套排异形件,数冲往往依靠规则孔阵和标准模具。比较时必须看完整工艺路线的总成本,而不是只看单台设备的加工时间。
数冲更有优势的场景
一块需要 600 个相同散热孔的机箱面板,就是典型数冲零件。设备能快速冲出规则孔阵,还可以在同一台机器上完成百叶窗、沉孔等特征,减少二次装夹。
如果某个产品系列结构稳定,而且厂内已有匹配模具,数冲的材料与人工节拍通常会更有优势。
激光更有优势的场景
打样机箱、支架、替换面板和一次性零件,通常更适合激光。无需开硬模,程序几分钟即可修改,切边经过去毛刺后即可进入折弯。
对于孔位经常变化的不锈钢或铝件,激光也避免了把报价和交期绑定在一套可能很快失效的模具上。
想得到准确的工艺比较,需要提供什么
请提供 DXF 或 STEP、材料、板厚、数量、表面处理和公差要求。如零件包含百叶窗、沉孔或压印,请额外标注。专业工厂会同时比较激光、数冲与开模路线,并解释成本差异。
**简单判断:**激光用于验证设计,数冲用于优化稳定设计,硬模只有在用量足以覆盖投入时才考虑。